Выполняем обязательства на 100%. Сроки, качество, документация — репутация важнее выгоды в моменте.
Производство арматурных каркасов
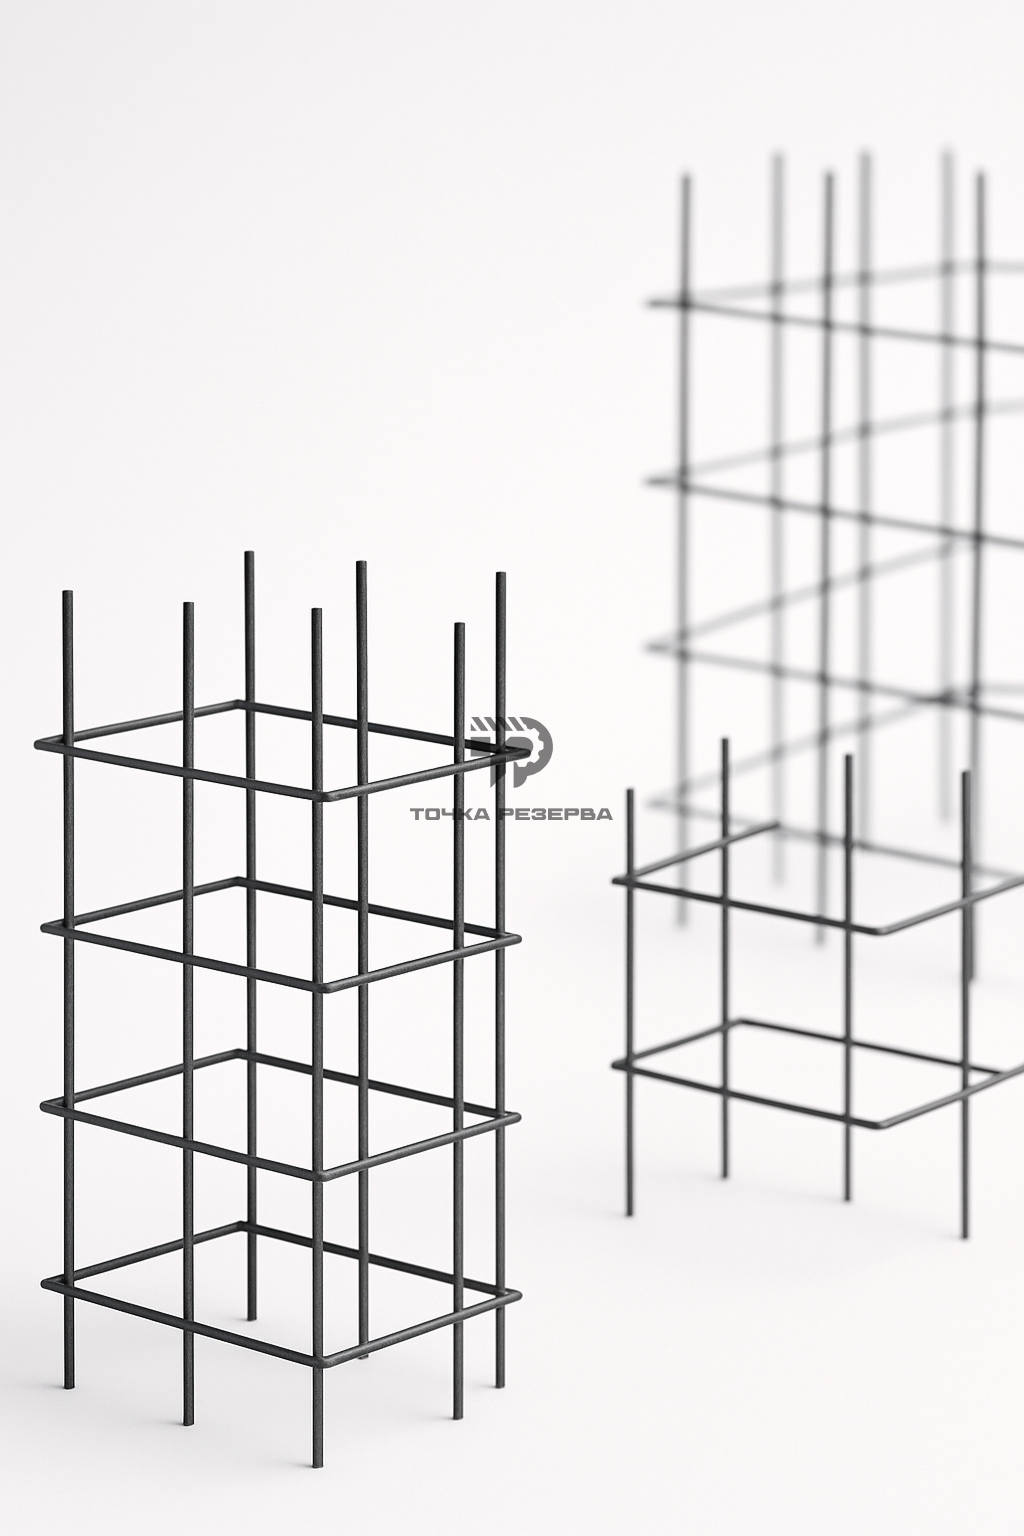
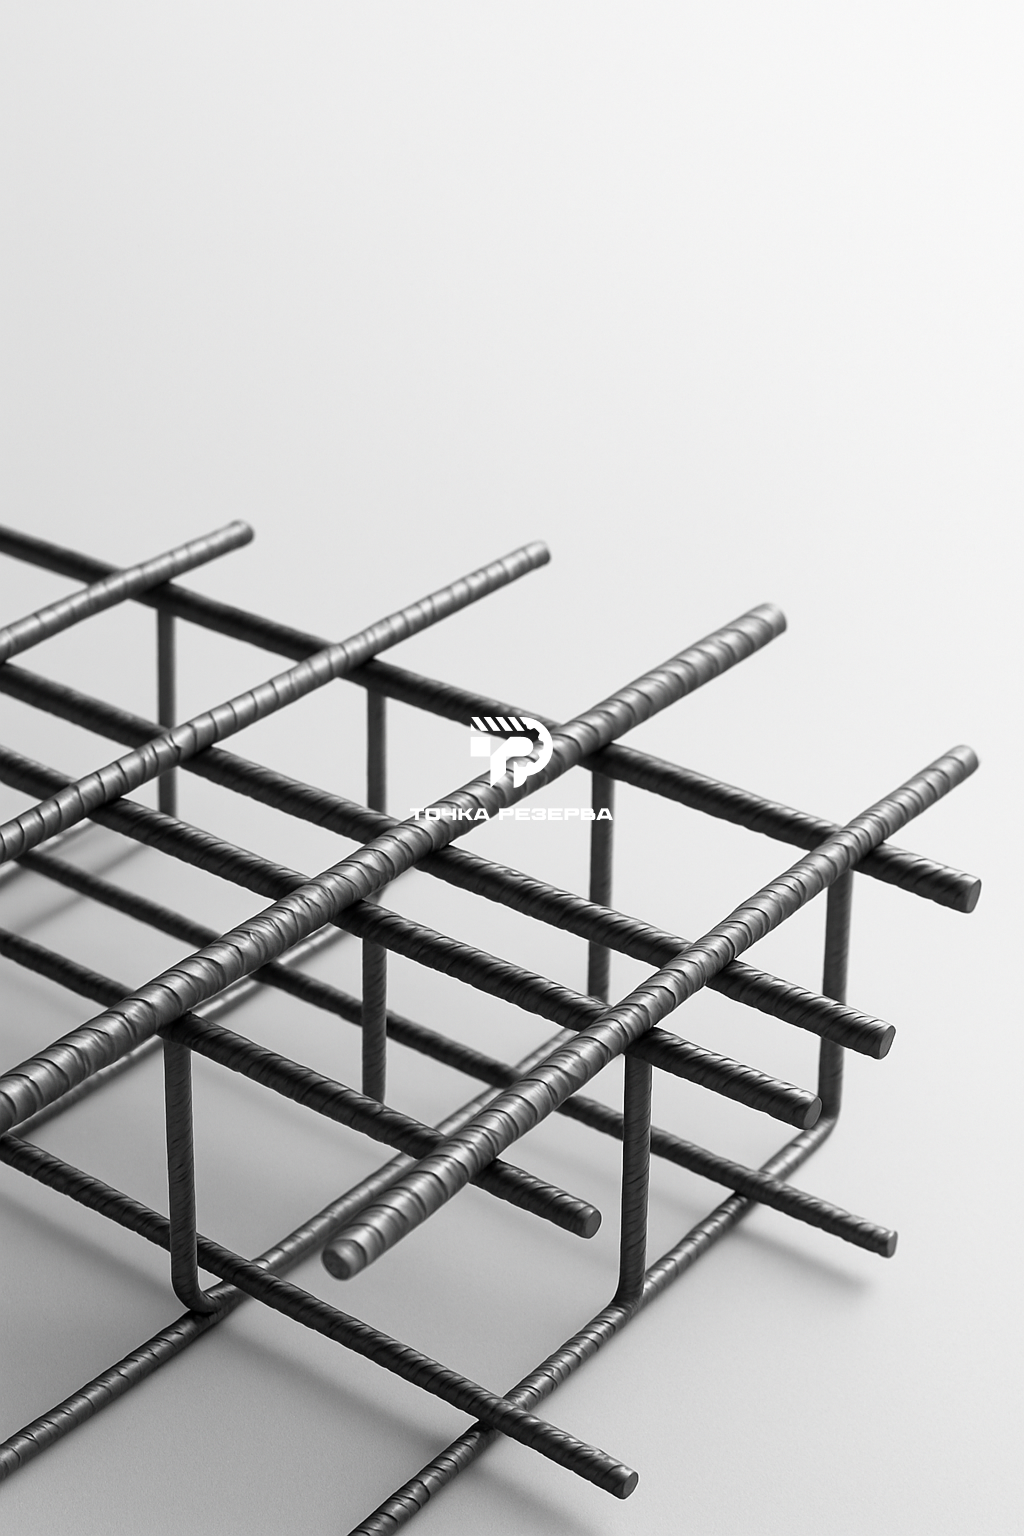
Производство арматурных каркасов включает подготовку стержней, формирование пространственной геометрии, соединение элементов, контроль готовой сборки. Каркас задаёт положение рабочей, поперечной, конструктивной арматуры внутри будущего железобетона. Его задача — сохранить предусмотренную расчётом схему армирования при установке, бетонировании, эксплуатации конструкции.
Арматурные каркасы изготавливают для балок, колонн, свай, фундаментов, ригелей, стеновых элементов. Плоская сборка, прямоугольный пространственный блок, цилиндрический каркас отличаются составом деталей, способом фиксации, требованиями к геометрии. Поэтому производство начинается с анализа рабочих чертежей, а не с выбора произвольного диаметра прутка.
Расчёт арматурного каркаса
Геометрия каркаса
Продольная арматура
Поперечная арматура
Учитывает выпуск стержней, подрезку, нахлёсты и небольшой производственный запас металла.
Общая теоретическая масса: 0 кг
Предварительный маршрут производства
Мы работаем не только с коммерческими организациями, но и с государственным сектором, участвуем в реализации федеральных и региональных проектов — мы не просто продаём, а предлагаем комплексные решения, учитывающие специфику вашего бизнеса.
Исходные данные для изготовления
Чертёж должен определять оси стержней, диаметры, классы стали, длины, формы загибов, шаг поперечной арматуры, выпуски. Отдельно задают типы соединений, расположение стыков, закладные элементы, требования к точности. Если несколько участков имеют разный шаг хомутов, границы зон указывают явно.
При проверке документации сопоставляют габарит каркаса с бетонным сечением, защитным слоем, положением наружных частей. Размер по осям рабочей арматуры отличается от размера по наружным поверхностям хомутов. Смешение этих баз приводит к ошибке даже при правильной длине отдельных заготовок.
Для организации производства арматурных каркасов необходимы следующие сведения:
- рабочие чертежи с марками изделий, привязками, ведомостью деталей;
- диаметры, классы арматуры, формы заготовок, длины заготовок;
- габариты, шаги хомутов, размеры выпусков, положение закладных;
- типы сварных, вязаных либо механических соединений;
- требования к геометрии, контролю, местам подъёма, временной жёсткости.
Сведения о подъёме относятся к монтажной работе изделия. Готовый каркас может быть достаточно точным в кондукторе, но деформироваться при переносе. Поэтому монтажные элементы, временные связи, схема строповки должны соответствовать предусмотренному технологическому решению.
Виды арматурных каркасов
Плоские основы объединяют несколько продольных заготовок с поперечными связями. Пространственные изделия создают объёмную схему, обычно с замкнутыми либо отдельными поперечными деталями. Цилиндрические исполнения используют продольную арматуру, кольца, спираль либо сочетание этих элементов.
|
Исполнение |
Примеры применения |
Контролируемая геометрия |
|
Плоское |
Балки, стеновые элементы, отдельные армоблоки |
Длина, расстояния между стержнями, выпуски |
|
Прямоугольное пространственное |
Колонны, ригели, фундаментные балки |
Ширина, высота, диагонали, шаг хомутов |
|
Цилиндрическое |
Сваи, круглые колонны |
Диаметр, овальность, шаг спирали, прямолинейность |
|
Пространственный блок сложной формы |
Ростверки, узлы сопряжений, фундаменты оборудования |
Координаты стержней, выпусков, закладных |
Таблица описывает типы сборок, но не устанавливает универсальные габариты. Даже у внешне похожих каркасов могут различаться зоны усиления, анкеровка, работа поперечной арматуры. Эти особенности сохраняют при подготовке производственной карты.
Арматура для производства
В качестве рабочей арматурына производстве широко применяют прокат периодического профиля, в том числе А500С по ГОСТ 34028-2016. Гладкую арматуру А240 используют в предусмотренных проектом элементах. Выбор класса поперечных полос также должен соответствовать расчёту, принятой технологии соединения.
Число в классе связано с нормируемой прочностной характеристикой, а не с маркой химического состава. Индекс С указывает на свариваемость в пределах установленных требований. Пруток А500С нельзя соединять любым способом без проверки типа узла, диаметра, положения сварки.
Входной контроль включает идентификацию материала, оценку состояния поверхности, геометрии, соответствия характеристик техническим требованиям. Сильные повреждения, загрязнения маслом, недопустимая коррозия способны ухудшить последующую обработку либо сцепление с бетоном. Разные классы стали разделяют по маркировке, производственной ведомости.
Подготовка стержней
Подготовка прямых заготовок
Арматуру из мотков выправляют на производственном оборудовании, настроенном под её диаметр, профиль, свойства. Чрезмерное воздействие правильных роликов может повреждать ребра, менять геометрию. Прутки мерной длины перед раскроем проверяют на прямолинейность, состояние концов.
Длины реза назначают по ведомости деталей с учётом последующей гибки, соединений. Простое сложение наружных габаритов гнутого изделия даёт ошибку, поскольку дуги имеют конечный радиус. Раскрой должен сохранять идентификацию каждой позиции до сборки.
Гибка хомутов
Хомуты, скобы, отгибы формируют на гибочном оборудовании с соответствующими оправками. Диаметр оправки, угол, длины прямых участков выбирают по проекту, свойствам арматуры, нормативным требованиям. Нагрев либо повторная гибка ранее деформированного участка допускаются только при предусмотренной технологии.
Гнутую деталь проверяют после снятия усилия, когда проявилось упругое пружинение. Для замкнутого хомута важны наружные габариты, форма углов, длины концов, положение замыкания. Ошибка этих элементов способна уменьшить защитный слой либо нарушить расстояние между рабочими стержнями.
Сборка в приспособлении
Кондуктор задаёт опорные базы, положение продольной арматуры, шаг поперечных элементов. Сначала формируют устойчивую геометрию, затем выполняют предусмотренные соединения в заданной последовательности. Для длинного основания контролируют накопление ошибки шага, общий изгиб, поворот сечения.
В цилиндрических изделиях распределение продольных стержней по окружности должно соответствовать производственному чертежу. Спираль навивают с постоянным либо переменным шагом по заданным зонам. Кольца жёсткости, закладные, соединительные муфты не должны нарушать проектные расстояния для прохода бетонной смеси.
Способы соединения
Контактная сварка удобна для серийных пересечений при совместимости диаметров, классов стали. Дуговые способы применяют для предусмотренных сварных узлов. Типы, конструкцию сварных соединений рассматривают по ГОСТ 14098-2014, требования к изделиям, контролю — по ГОСТ 10922-2012.
Вязка фиксирует взаимное положение стержней, но сама по себе не превращает пересечение в равнопрочное сварное соединение. Передача усилий через нахлёст рабочей арматуры обеспечивается проектным взаимодействием с бетоном. Поэтому количество вязальных узлов не заменяет расчёт анкеровки, длины стыка.
Механические муфты соединяют стержни через специальный узел. Их тип, подготовку концов, порядок затяжки либо обжатия, контроль назначают для конкретной системы. Произвольное комбинирование элементов разных соединений не обеспечивает заданных характеристик.
Расчёт массы арматурного каркаса
Массу определяют по ведомости всех стержней, учитывая прямые участки, дуги загибов, выпуски, нахлёсты. Для номинального диаметра арматуры применяют теоретическую массу погонного метра. Общая запись имеет вид:
m = Σ(0,006165хdⱼ²хLⱼ) + mд.
Здесь m — масса каркаса, кг; dⱼ — диаметр группы стержней, мм; Lⱼ — их суммарная развёрнутая длина, м; mд — масса дополнительных элементов, кг. Коэффициент соответствует плотности стали 7850 кг/м³. В mд включают муфты, закладные, другие элементы, не вошедшие в сумму.
Рассмотрим условный каркас с четырьмя продольными стержнями 12 мм длиной по 3 м. Их суммарная масса составляет 10,65 кг. Если поперечная часть содержит 16 хомутов 6 мм с развёрнутой длиной каждого 1,1 м, она добавляет 3,91 кг; общий результат без дополнительных элементов — 14,56 кг.
Развёрнутая длина 1,1 м в примере задана исходными данными, а не вычислена по условной ширине каркаса. Для реального изделия её определяют по форме каждого хомута. Такой подход исключает потерю массы загибов, концов, проектных выпусков.
Контроль производства
Геометрический контроль выполняют по базам, указанным на чертеже. Измеряют общие габариты, расстояния между рядами, шаги хомутов, длины выпусков, положение закладных, прямолинейность. Для пространственных сборок дополнительно проверяют диагонали, поворот поперечных сечений, овальность круглых элементов.
Сварные соединения контролируют визуально, измерениями, предусмотренными механическими испытаниями. Состав проверок зависит от типа узла, класса арматуры, нормативных требований. Отсутствие видимой трещины не подтверждает автоматически прочность пересечения либо стыка.
При изготовлении арматурных каркасов важно сохранить прослеживаемость позиций. Марка готовой сборки должна связывать её с чертежом, ведомостью стержней, результатами предусмотренного контроля. Это позволяет выявлять расхождения до установки в опалубку.
Применение готовых каркасов
Каркас устанавливают в проектное положение с фиксаторами защитного слоя, предусмотренными опорами. Проверяют расстояния до опалубки, соседних блоков, закладных, отверстий. Плотность армирования должна оставлять возможность заполнения бетоном, уплотнения смеси по принятой технологии.
До бетонирования сохраняют положение выпусков, муфт, верхних рядов. Монтажные воздействия не должны деформировать сборку либо менять шаг элементов. Окончательная проверка охватывает каркас как часть железобетонного узла, а не только как отдельное металлическое изделие.
FAQ
Можно ли изготовить каркас только по наружным габаритам?
Недостаточно знать длину, ширину, высоту. Нужны диаметры, классы стали, расположение стержней, шаг хомутов, формы загибов, соединения, выпуски. Наружные размеры не раскрывают расчётную схему армирования.
Когда выбирают сварку вместо вязки?
Способ определяется проектом, типом узла, свариваемостью арматуры, производственной технологией. Сварка создаёт определённое соединение, вязка преимущественно фиксирует положение. Заменять один способ другим без проверки назначения узла нельзя.
Как рассчитывают массу сложного каркаса?
Суммируют теоретическую массу всех стержней по их развёрнутым длинам, затем добавляют муфты, закладные, другие элементы. Нахлёсты, загибы, выпуски входят в ведомость. Оценка по внешнему объёму каркаса не отражает реальное количество стали.
Преимущества работы с нами:
- сотрудники нашей компании — профессиональные строители с опытом работы более 15 лет;
- выгодные расценки и система скидок;
- реализовали более 350 проектов по установке оборудования;
- детально изучаем категорию помещения с целью повышения безопасности проложенных коммуникаций;
- выполняем всю работу в кратчайшие сроки;
- учитываем каждую мелочь, которая может повлиять на итоговый результат.
Мы всегда заботимся о наших клиентах. Для заказа услуги на сайте заполните специальную форму. Специалист свяжется с вами и подробно проконсультирует по всем вопросам.